Granallado automático y arenado: preparación de superficies para una protección anticorrosiva duradera
Compara el granallado automático y el arenado, conoce su influencia en la adherencia de los recubrimientos y descubre cómo planificar una línea de preparación superficial.
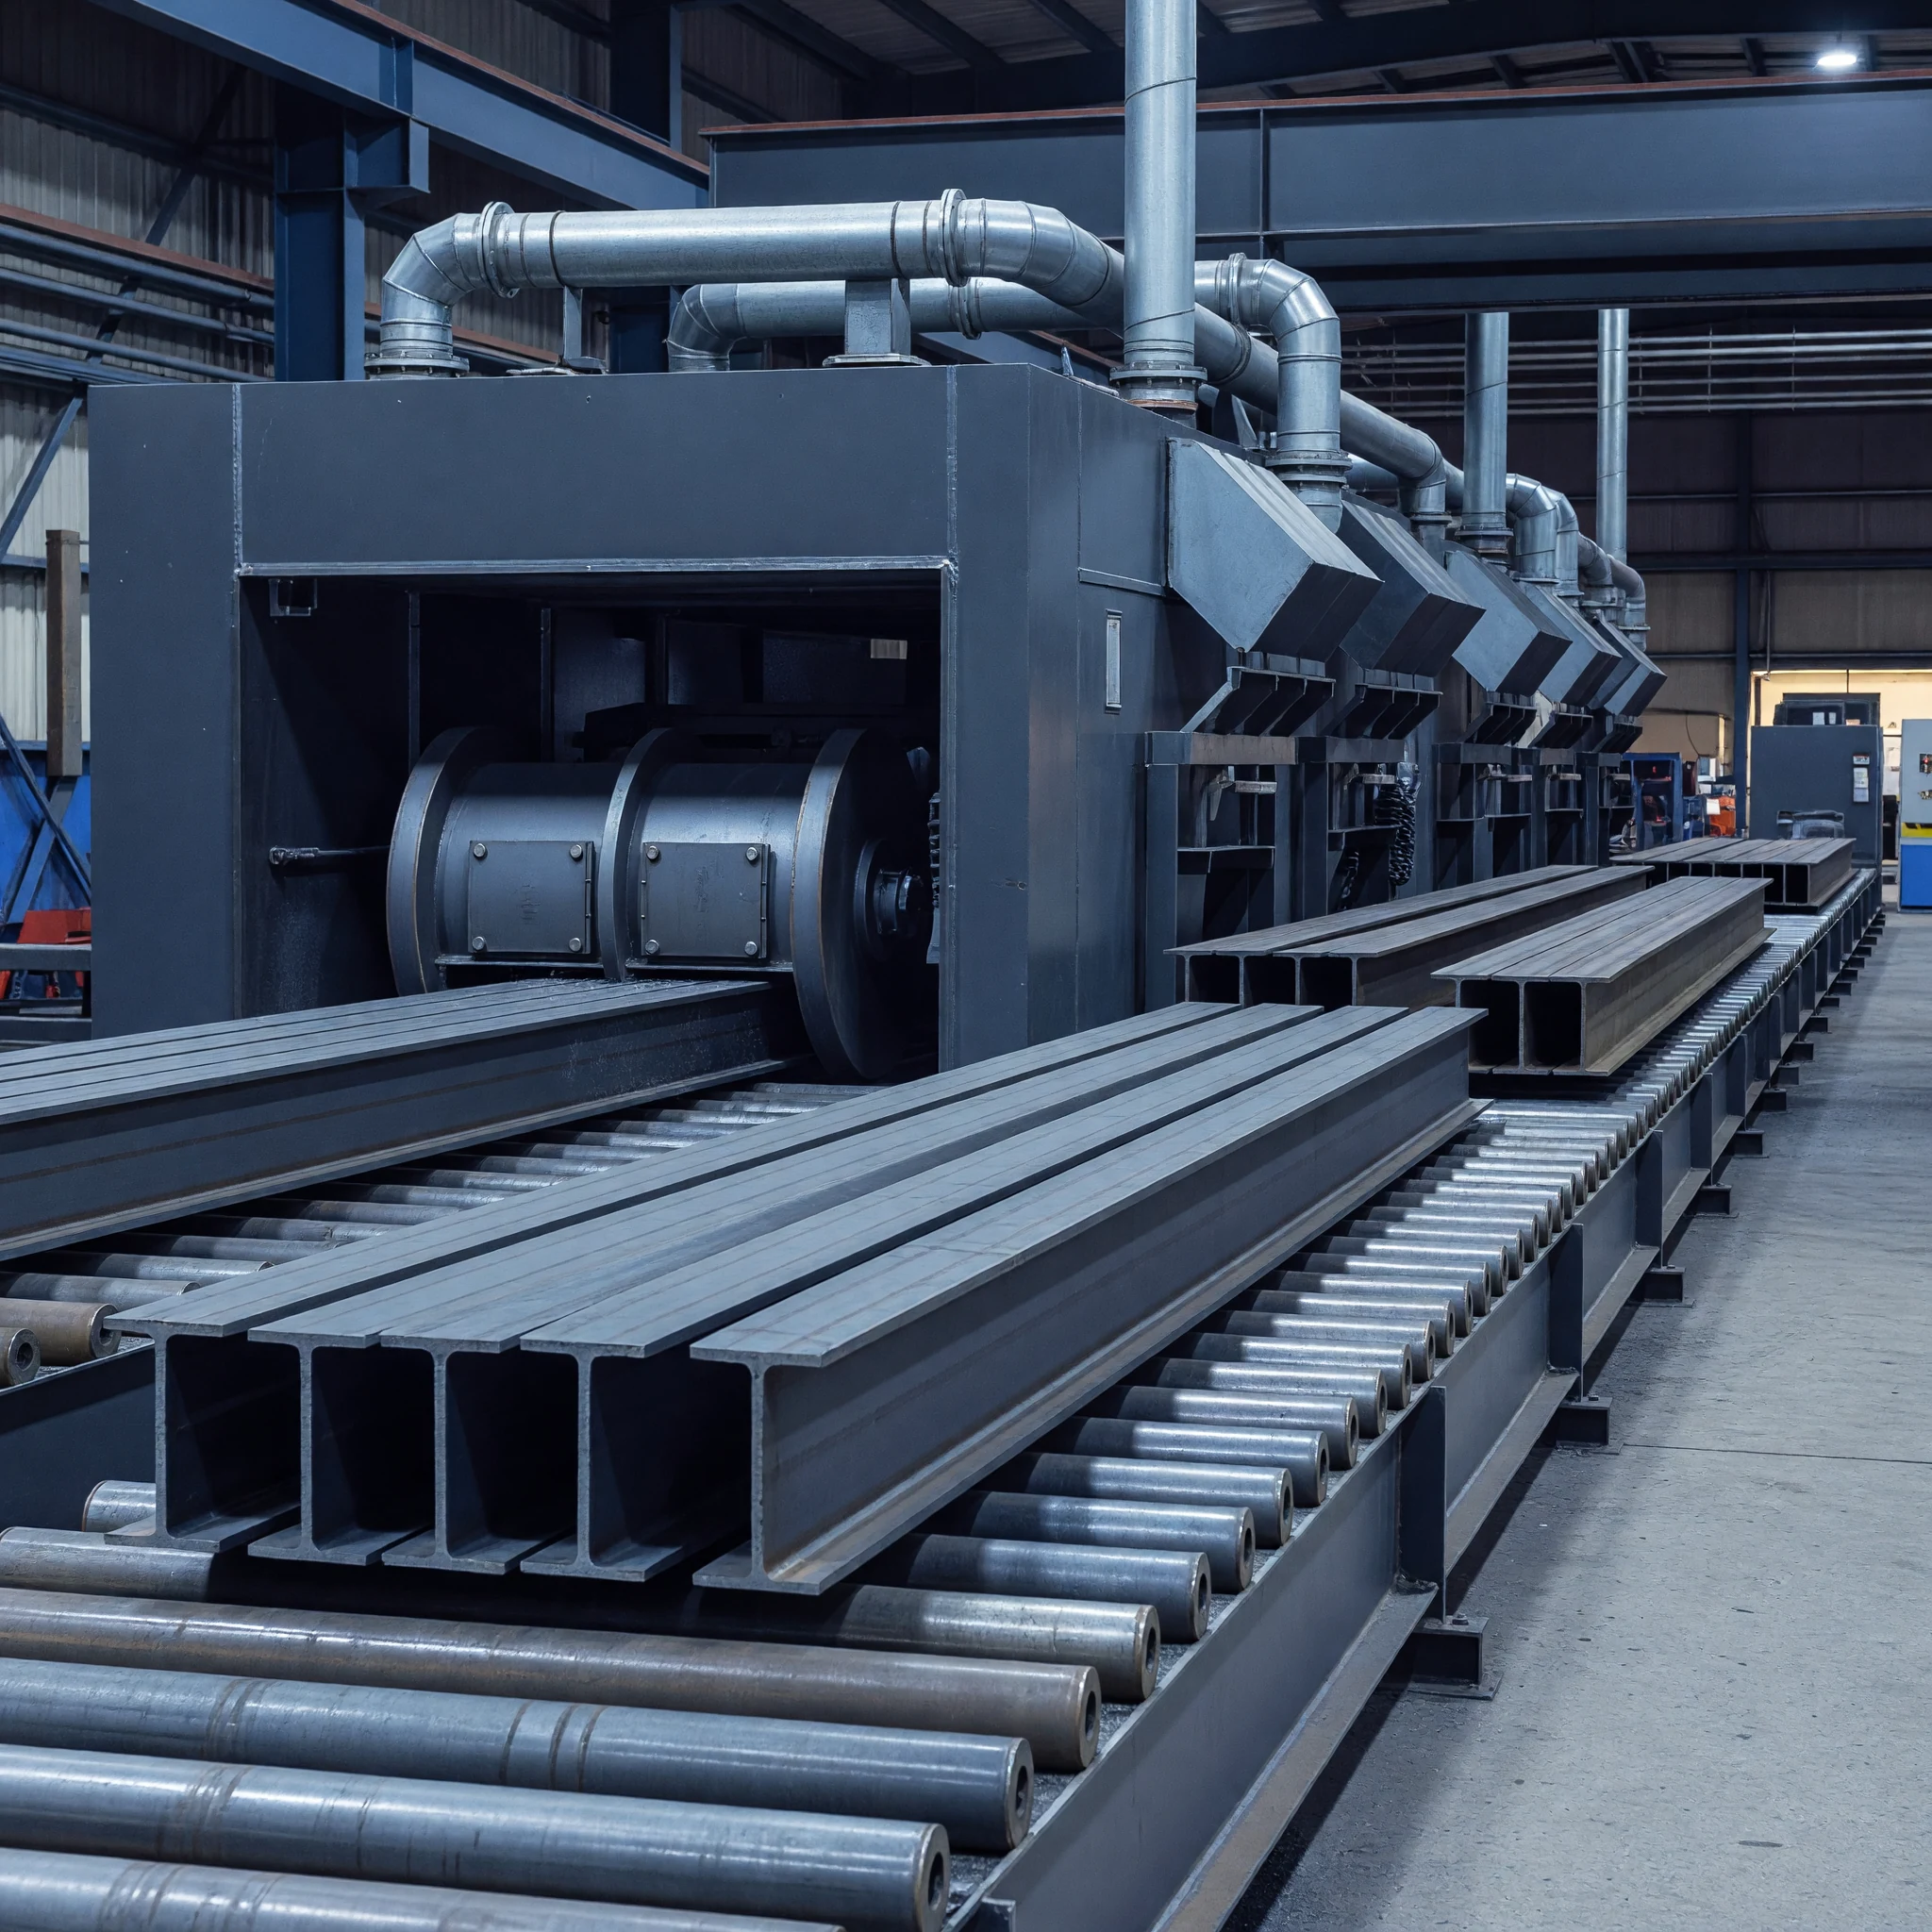
En la industria metalmecánica, la calidad de un componente no depende únicamente de sus dimensiones o resistencia estructural. Cuando una pieza de acero debe recibir pintura o un recubrimiento protector, la condición de la superficie influye de manera importante en la adherencia y el desempeño posterior del sistema anticorrosivo.
Una estructura correctamente fabricada puede presentar corrosión prematura o desprendimiento de pintura si la superficie no se prepara de acuerdo con las especificaciones del recubrimiento.
Por eso, el granallado, el arenado y los demás procesos de preparación superficial deben entenderse como etapas técnicas de fabricación, no simplemente como tareas de limpieza antes de pintar.
Por qué es necesaria la preparación superficial
Durante la fabricación, almacenamiento y transporte del acero pueden aparecer cascarilla de laminación, óxido, residuos de soldadura, aceites, polvo y otros contaminantes.
Estas sustancias pueden interferir con la adherencia de la pintura. La cascarilla de laminación, por ejemplo, puede desprenderse o deteriorarse junto con el recubrimiento si no se elimina correctamente.
La preparación superficial busca dejar el sustrato en condiciones compatibles con el sistema protector. Los requisitos dependen de la pintura, el espesor previsto, el ambiente de servicio y la vida útil objetivo.
Cómo funciona el granallado automático
El granallado automático es un proceso de limpieza abrasiva que utiliza habitualmente turbinas para proyectar partículas contra las superficies metálicas.
En instalaciones automatizadas, las piezas atraviesan una cámara de granallado o se colocan en sistemas diseñados para procesar componentes de determinadas dimensiones y geometrías.
El abrasivo impacta sobre la superficie y contribuye a retirar óxido, cascarilla y contaminantes adheridos. El resultado depende del tipo de abrasivo, la energía del impacto, el tiempo de exposición, la geometría de la pieza y la configuración del equipo.
Una ventaja importante es la posibilidad de controlar el proceso de forma repetible cuando las piezas tienen geometrías y condiciones de entrada comparables.
Cómo funciona el arenado
El término arenado se utiliza habitualmente para describir procesos de limpieza abrasiva en los que el material se proyecta mediante un chorro, frecuentemente impulsado con aire comprimido. En las aplicaciones industriales se emplean diversos tipos de abrasivo, por lo que no debe asumirse que siempre se utiliza arena de sílice.
El sistema puede incorporar una fuente de aire comprimido, recipiente de alimentación, mangueras, boquilla y elementos para controlar la proyección y contener el material usado.
El abrasivo impacta sobre la superficie para retirar contaminantes y modificar su perfil. El resultado depende del material empleado, tamaño de partícula, presión, distancia, ángulo de proyección y condiciones de operación.
La principal ventaja del arenado es su flexibilidad. Puede utilizarse para intervenir estructuras grandes, geometrías complejas o componentes que no pueden desplazarse fácilmente hacia una instalación automática.
Sin embargo, requiere planificar la contención del abrasivo, la extracción de polvo, la protección de los trabajadores y la gestión de residuos.
¿Cuándo conviene el granallado y cuándo el arenado?
El granallado automático puede ser interesante en maestranzas que fabrican grandes volúmenes de piezas compatibles con una línea de preparación superficial. La automatización ayuda a organizar los ciclos y estandarizar determinadas condiciones de trabajo.
El arenado puede resultar más adecuado para piezas muy grandes, trabajos de reparación, lotes pequeños o estructuras que deben prepararse directamente en terreno.
La elección debe considerar dimensiones, geometría, volumen por turno, grado de limpieza, perfil requerido, abrasivo, costos operacionales y condiciones de seguridad.
También conviene revisar si el equipo permite recuperar y reutilizar el abrasivo, qué infraestructura necesita y cuánto trabajo manual se requiere en la carga, descarga y manipulación de los componentes.
Limpieza superficial y perfil de anclaje
No basta con retirar el óxido visible. La superficie debe cumplir el grado de limpieza exigido por el proyecto y presentar características adecuadas para recibir el recubrimiento.
El perfil de anclaje corresponde al relieve generado en la superficie durante la preparación. Debe ser compatible con el sistema de pintura: una rugosidad insuficiente puede limitar la adherencia, mientras que una excesiva puede dificultar la cobertura del sustrato.
También es importante controlar contaminantes como sales solubles y polvo residual, ya que pueden afectar el desempeño del recubrimiento.
Por eso, las especificaciones del proyecto pueden requerir inspección visual y otras verificaciones técnicas, según el ambiente de servicio y el sistema protector.
Como referencia, la norma ISO 8501-1 aborda la evaluación visual de los grados de oxidación y preparación de superficies de acero. La edición aplicable debe confirmarse en la especificación contractual.
Del pretratamiento a la pintura electrostática
La preparación superficial puede formar parte de una secuencia que incluya limpieza, pretratamiento, secado, aplicación del recubrimiento y curado.
En la pintura electrostática en polvo, el material se aplica sobre la pieza mediante un sistema que aprovecha la carga electrostática. Posteriormente, la pieza se somete a un proceso térmico para que el recubrimiento funda y cure según las condiciones especificadas por el fabricante.
La calidad final depende del estado del sustrato, la compatibilidad del pretratamiento, la uniformidad de aplicación y las condiciones reales de curado.
Es importante distinguir entre la temperatura del aire del horno y la temperatura alcanzada por la pieza. Un componente de gran masa puede tardar más en llegar a la condición requerida que una pieza delgada, aunque ambas permanezcan el mismo tiempo dentro del horno.
Por eso, los perfiles de curado deben ajustarse a la ficha técnica del recubrimiento y validarse para las condiciones reales de producción.
Eficiencia energética de los hornos de curado
El consumo de un horno depende del aislamiento, sistema de calefacción, circulación de aire, carga térmica y frecuencia de apertura.
La eficiencia puede mejorar mediante un mantenimiento apropiado, control de fugas térmicas, organización de las cargas y revisión de la circulación del aire. También puede ser útil evitar períodos prolongados de funcionamiento con una carga productiva insuficiente.
Sin embargo, disminuir arbitrariamente la temperatura o el tiempo de curado puede provocar un endurecimiento incompleto y comprometer las propiedades del recubrimiento.
La optimización debe equilibrar consumo energético, productividad y calidad final, utilizando los parámetros definidos para la pintura aplicada.
Cómo seleccionar una solución de preparación superficial
Antes de incorporar equipos de granallado, arenado o pretratamiento, una maestranza debe evaluar el volumen de piezas, sus dimensiones, los requisitos de limpieza y el sistema de recubrimiento posterior.
También deben considerarse la recuperación del abrasivo, la extracción de polvo, la gestión de residuos, el espacio disponible, el mantenimiento y la integración con las etapas previas y posteriores.
Una instalación automática puede ofrecer beneficios importantes cuando existe volumen suficiente y las piezas se adaptan al sistema. Para trabajos variables o estructuras de gran tamaño, un proceso flexible puede resultar más conveniente.
La preparación superficial debe diseñarse como parte de la cadena metalmecánica: una fabricación de calidad puede perder valor si la superficie no está correctamente preparada para el recubrimiento que necesita recibir.