Conformación de chapa metálica: procesos, maquinaria y criterios para elegir el equipamiento adecuado
Conoce los procesos de conformación de chapa metálica, cómo funcionan las máquinas industriales y qué debes evaluar para mejorar la productividad de tu maestranza.
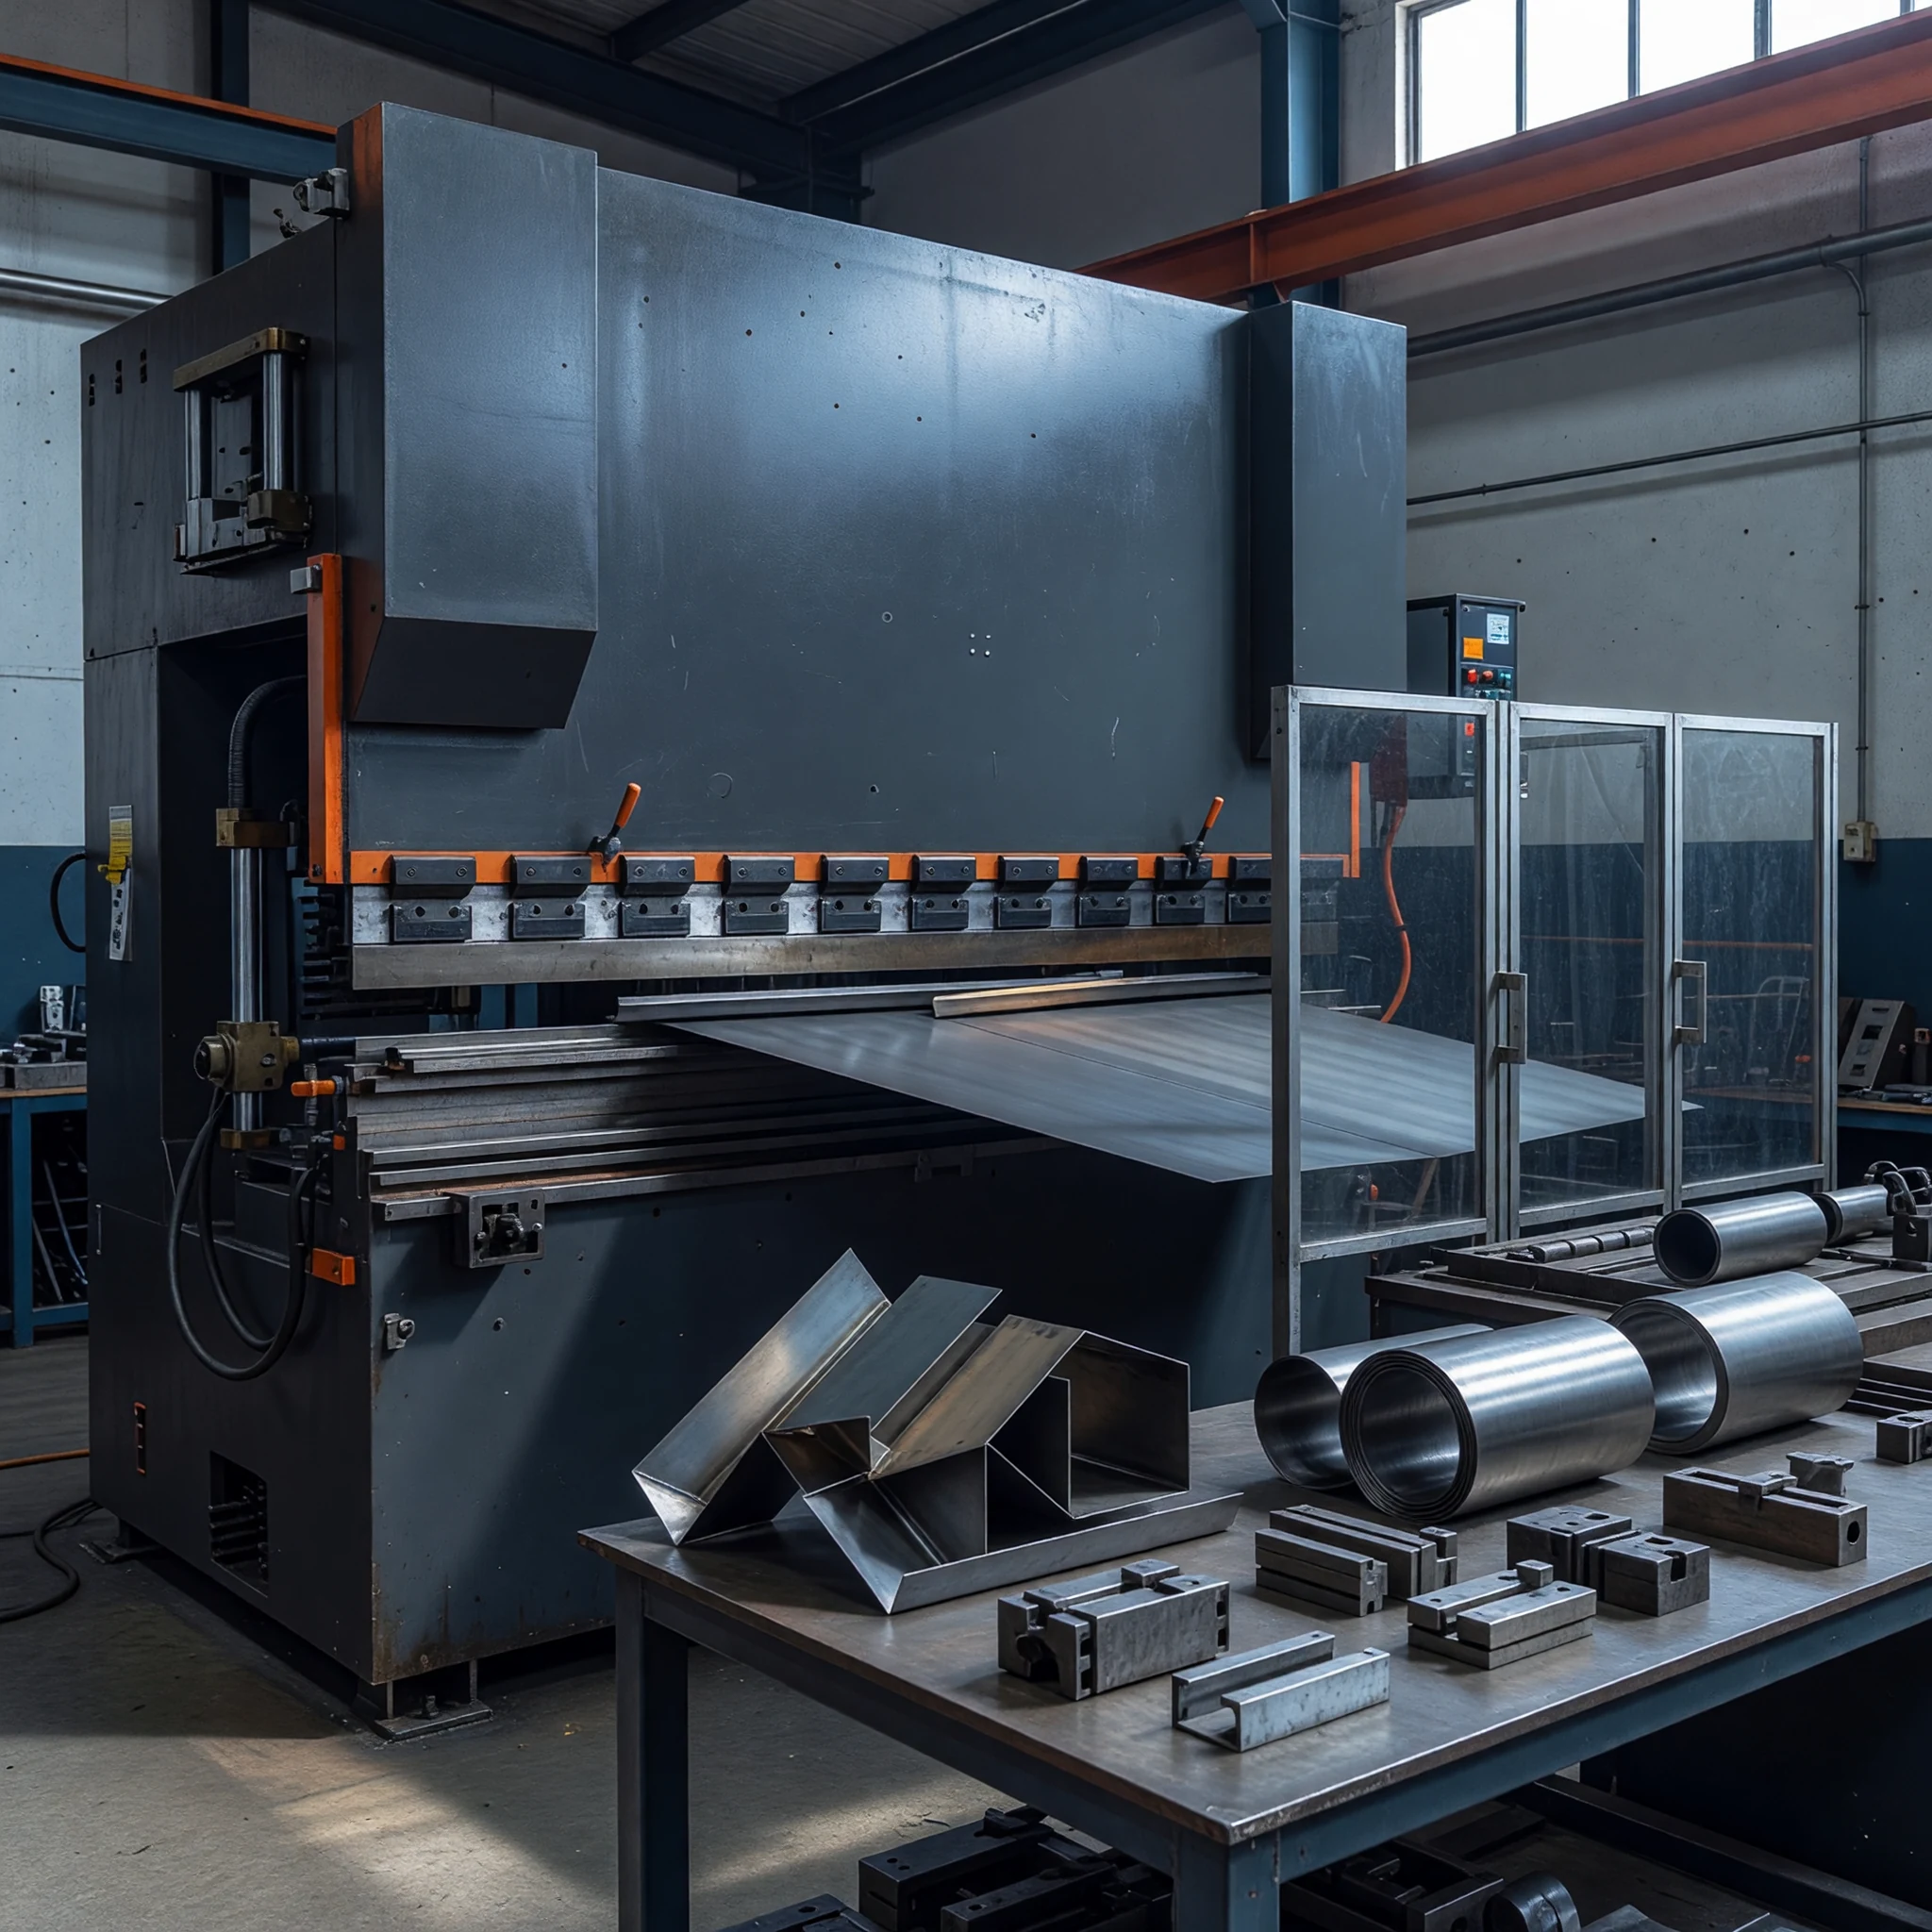
La conformación de chapa metálica es uno de los procesos fundamentales de la industria metalmecánica. Mediante operaciones de corte y deformación controlada, las planchas de acero se transforman en componentes para estructuras industriales, equipos mineros, sistemas de ventilación, carrocerías, maquinaria, mobiliario e infraestructura.
Detrás de una pieza metálica puede existir una secuencia de operaciones que incluye dimensionamiento, punzonado, plegado, curvado, cilindrado y estampado. Cada proceso utiliza principios mecánicos diferentes, por lo que elegir correctamente la maquinaria influye directamente en la calidad, los costos y la productividad de la fabricación.
Para una maestranza, comprender estas diferencias permite diseñar mejores rutas productivas, reducir operaciones innecesarias y evaluar qué tecnologías pueden aportar valor a su capacidad de trabajo.
Cizallado y guillotinas: dimensionar la materia prima
El cizallado separa material mediante dos filos que ejercen esfuerzos opuestos sobre la chapa hasta provocar su ruptura. En una guillotina industrial, la plancha se posiciona y sujeta mientras una cuchilla realiza el corte.
Las máquinas de cizallado metalmecánico se utilizan principalmente para dimensionar planchas y generar cortes rectos antes de otras operaciones.
La calidad depende del espesor y resistencia del acero, la longitud de corte, la separación entre cuchillas, el estado de los filos y la precisión del posicionamiento. Una separación inadecuada puede producir rebabas o deformaciones en el borde, mientras que unas cuchillas desgastadas pueden exigir mayor esfuerzo y generar resultados inconsistentes.
Al evaluar la venta de guillotinas para aceros, es importante revisar la longitud máxima de corte, el espesor admisible para el material real de trabajo, la frecuencia de utilización y las características del sistema de sujeción.
Punzonadoras hidráulicas y de torreta
El punzonado permite producir perforaciones, ranuras y determinadas geometrías mediante la acción de un punzón sobre una matriz.
Las punzonadoras hidráulicas generan la fuerza necesaria utilizando un circuito hidráulico. Las punzonadoras de torreta, en cambio, permiten disponer de múltiples herramientas en una misma máquina y seleccionar la que corresponde a cada operación.
Esta última configuración puede ser especialmente útil para piezas con patrones repetitivos de perforaciones, como paneles, gabinetes, soportes y componentes industriales.
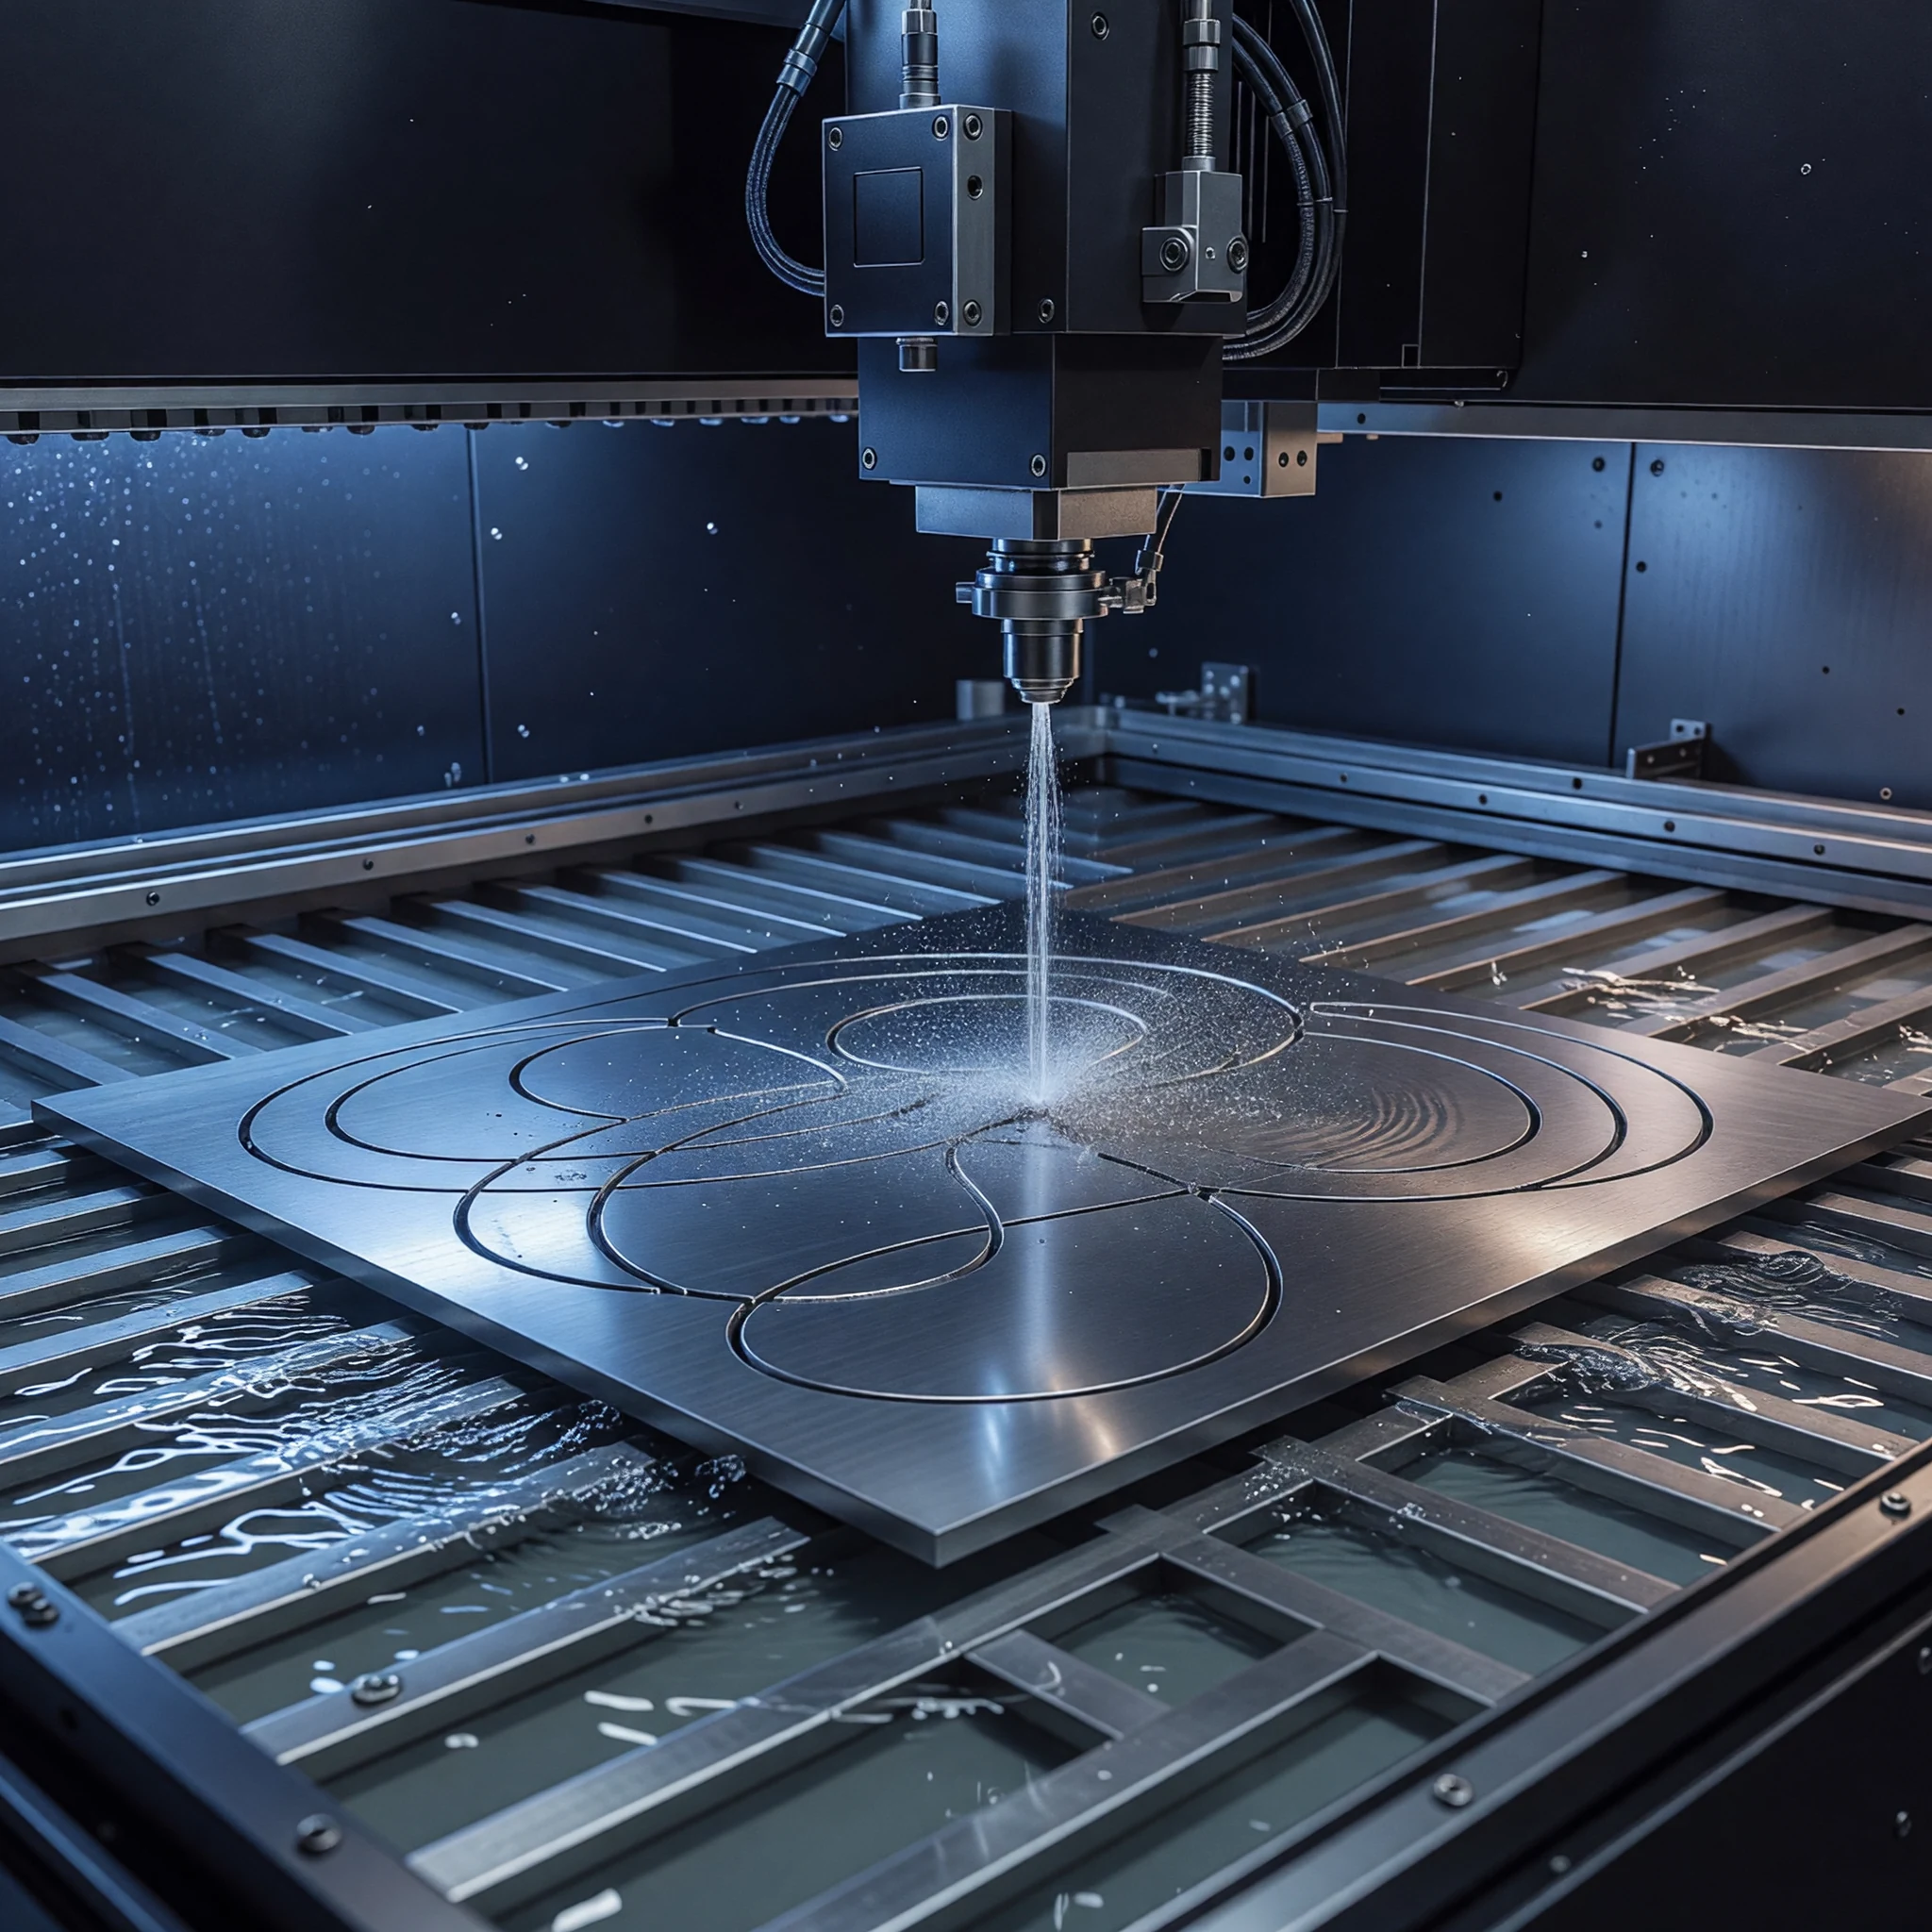
La elección depende del tamaño de las piezas, espesor del material, cantidad de operaciones, costo de las herramientas y volumen de producción. En series grandes, la inversión en matrices específicas puede distribuirse entre numerosas unidades; para piezas únicas y contornos complejos, otro sistema de corte podría ofrecer mayor flexibilidad.
Plegadoras y paneladoras: transformar una chapa plana
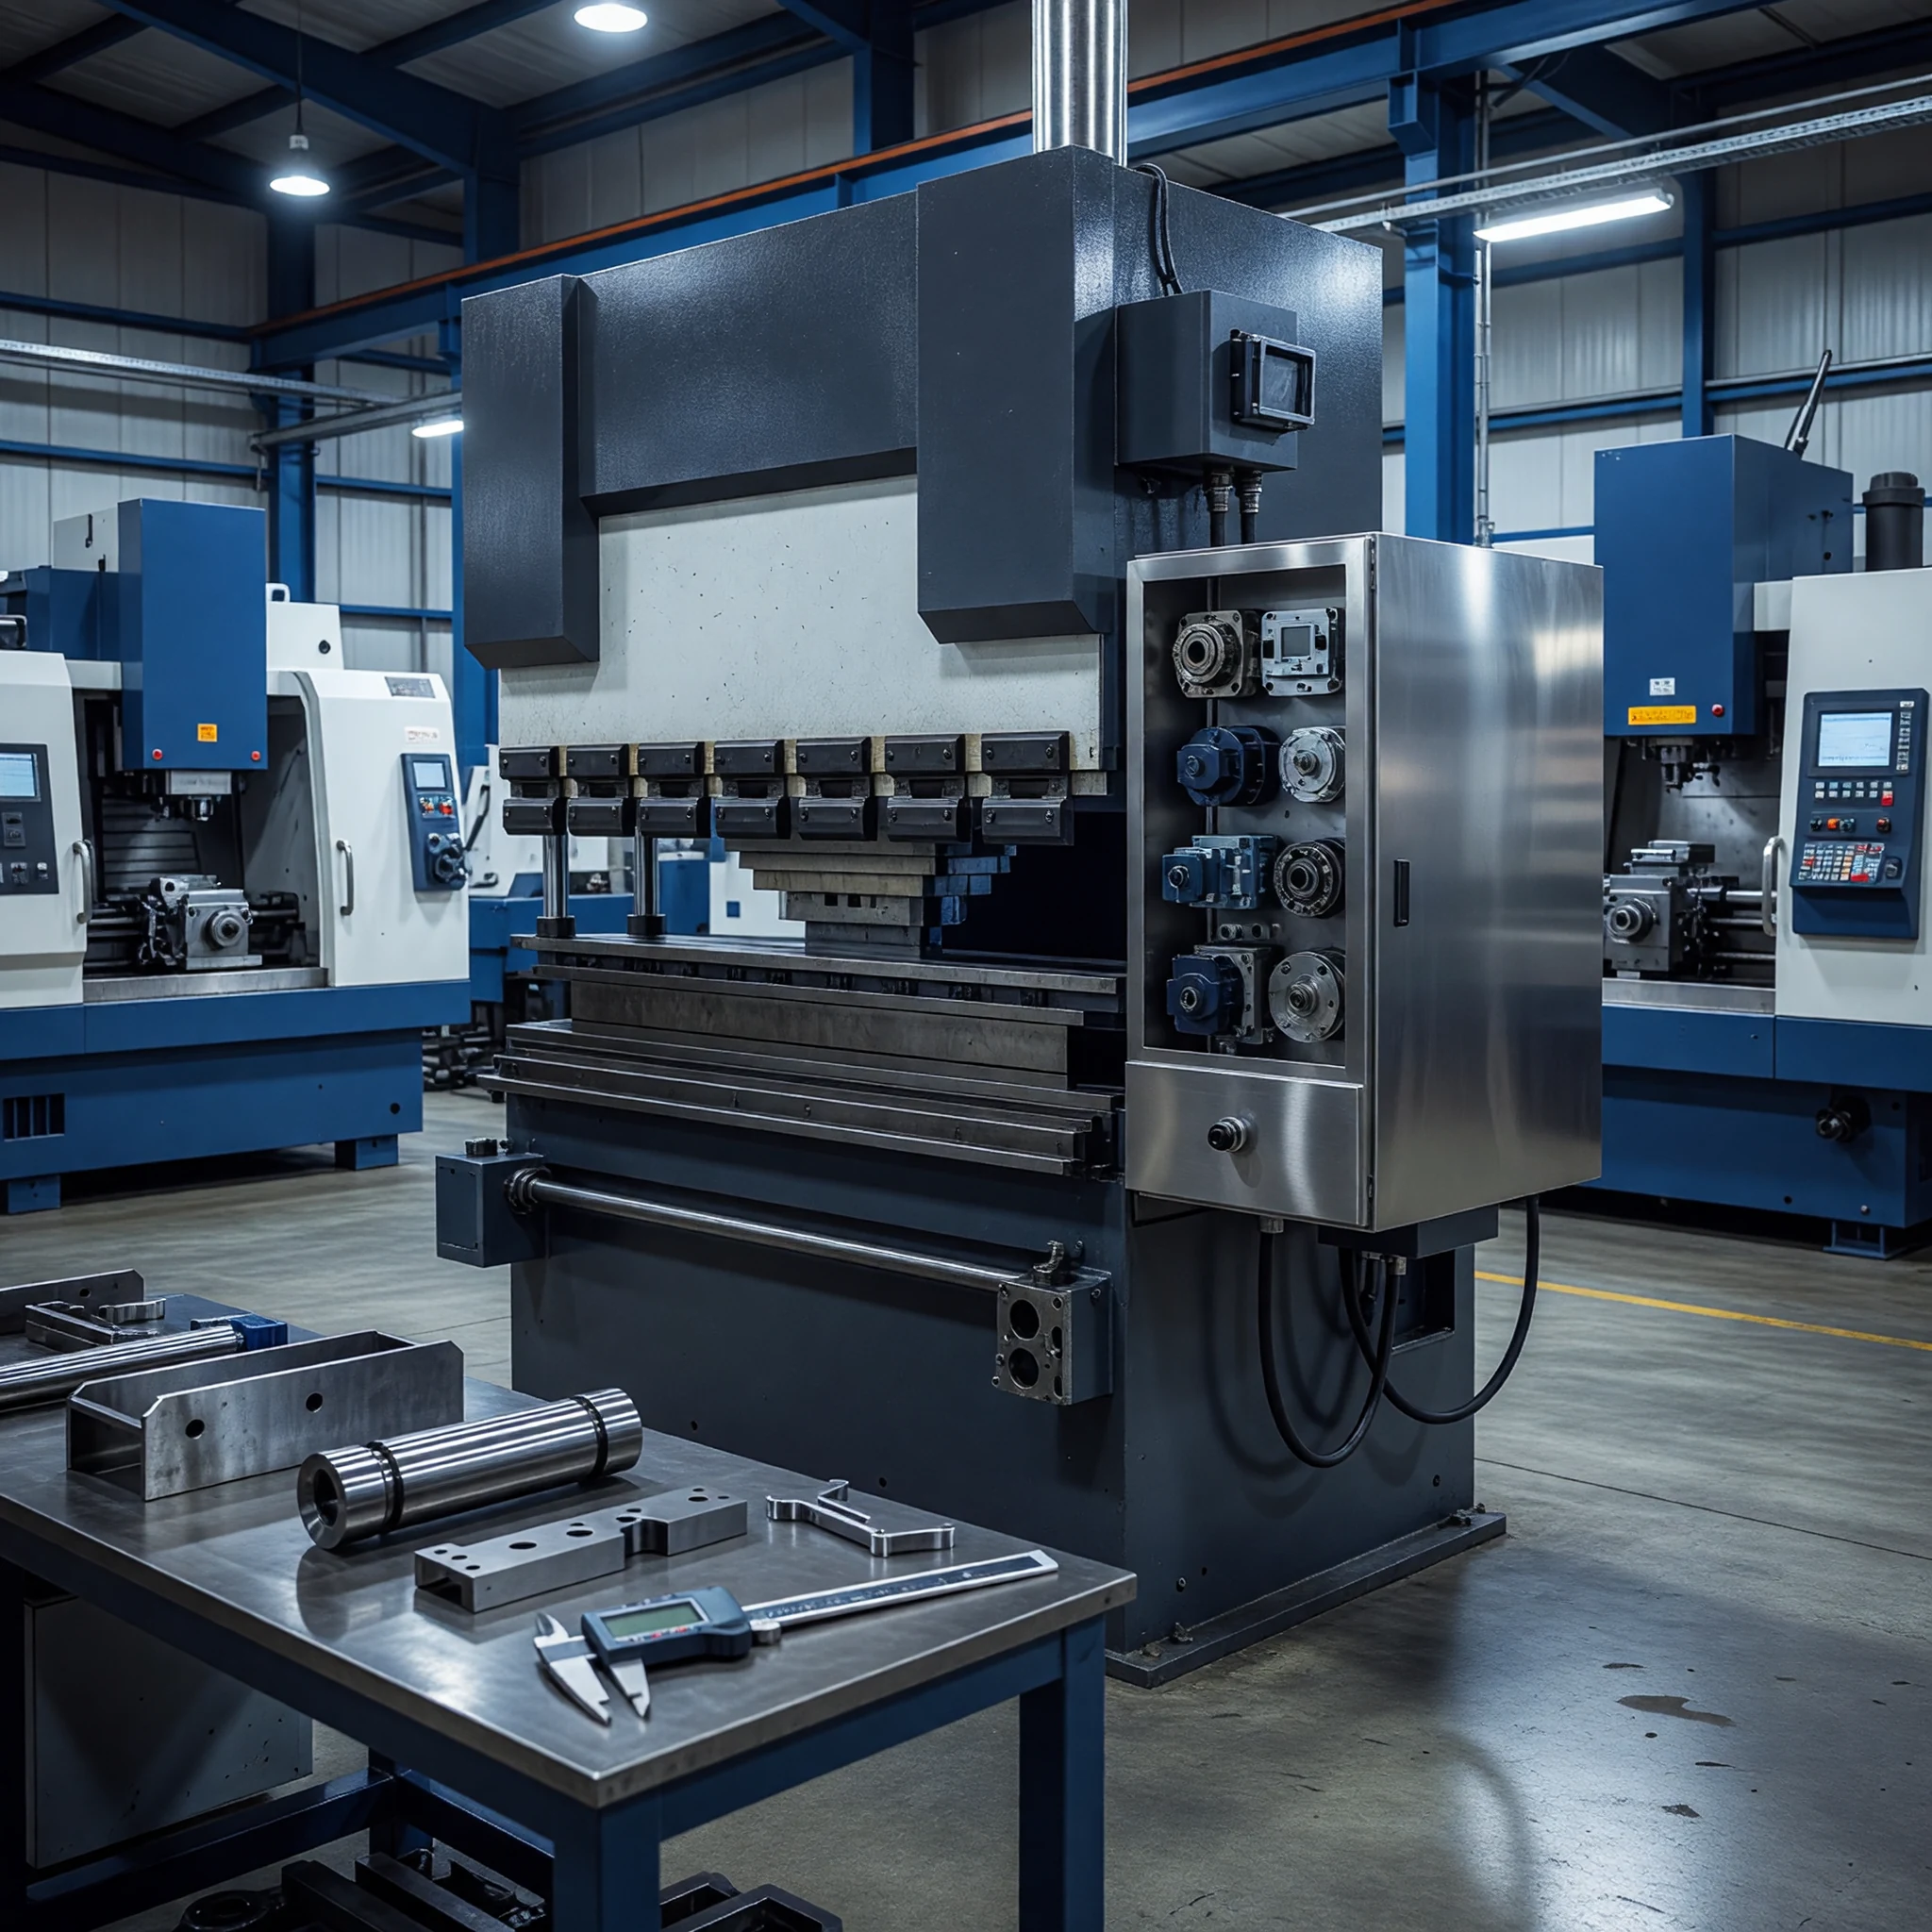
El plegado modifica el ángulo de una chapa mediante la aplicación de fuerza entre un punzón y una matriz. Las plegadoras CNC permiten programar secuencias, controlar ejes y repetir operaciones con mayor consistencia.
El resultado depende de la fuerza aplicada, las herramientas, el espesor, las propiedades del material y la recuperación elástica que se produce al retirar la carga.
Las paneladoras para hojalatería industrial automatizan determinadas secuencias de plegado, lo que puede reducir manipulaciones manuales al fabricar paneles y componentes con múltiples dobleces.
Para decidir entre una plegadora y una paneladora deben considerarse la geometría de las piezas, el volumen de producción, la diversidad de referencias y los tiempos de preparación.
Cilindrado y rolado de planchas
Las cilindradoras de chapa CNC y las roladoras de planchas CNC utilizan rodillos para deformar progresivamente una plancha y obtener formas cilíndricas, cónicas u otras geometrías curvas, según la configuración de la máquina.
El espesor máximo no es el único parámetro importante. También deben analizarse el ancho de la chapa, su resistencia mecánica, el diámetro final requerido y la capacidad de precurvar los extremos.
Estas variables son especialmente relevantes en la fabricación de estanques, ductos, envolventes metálicas y componentes industriales de gran diámetro.
Curvadoras de perfiles y tubos
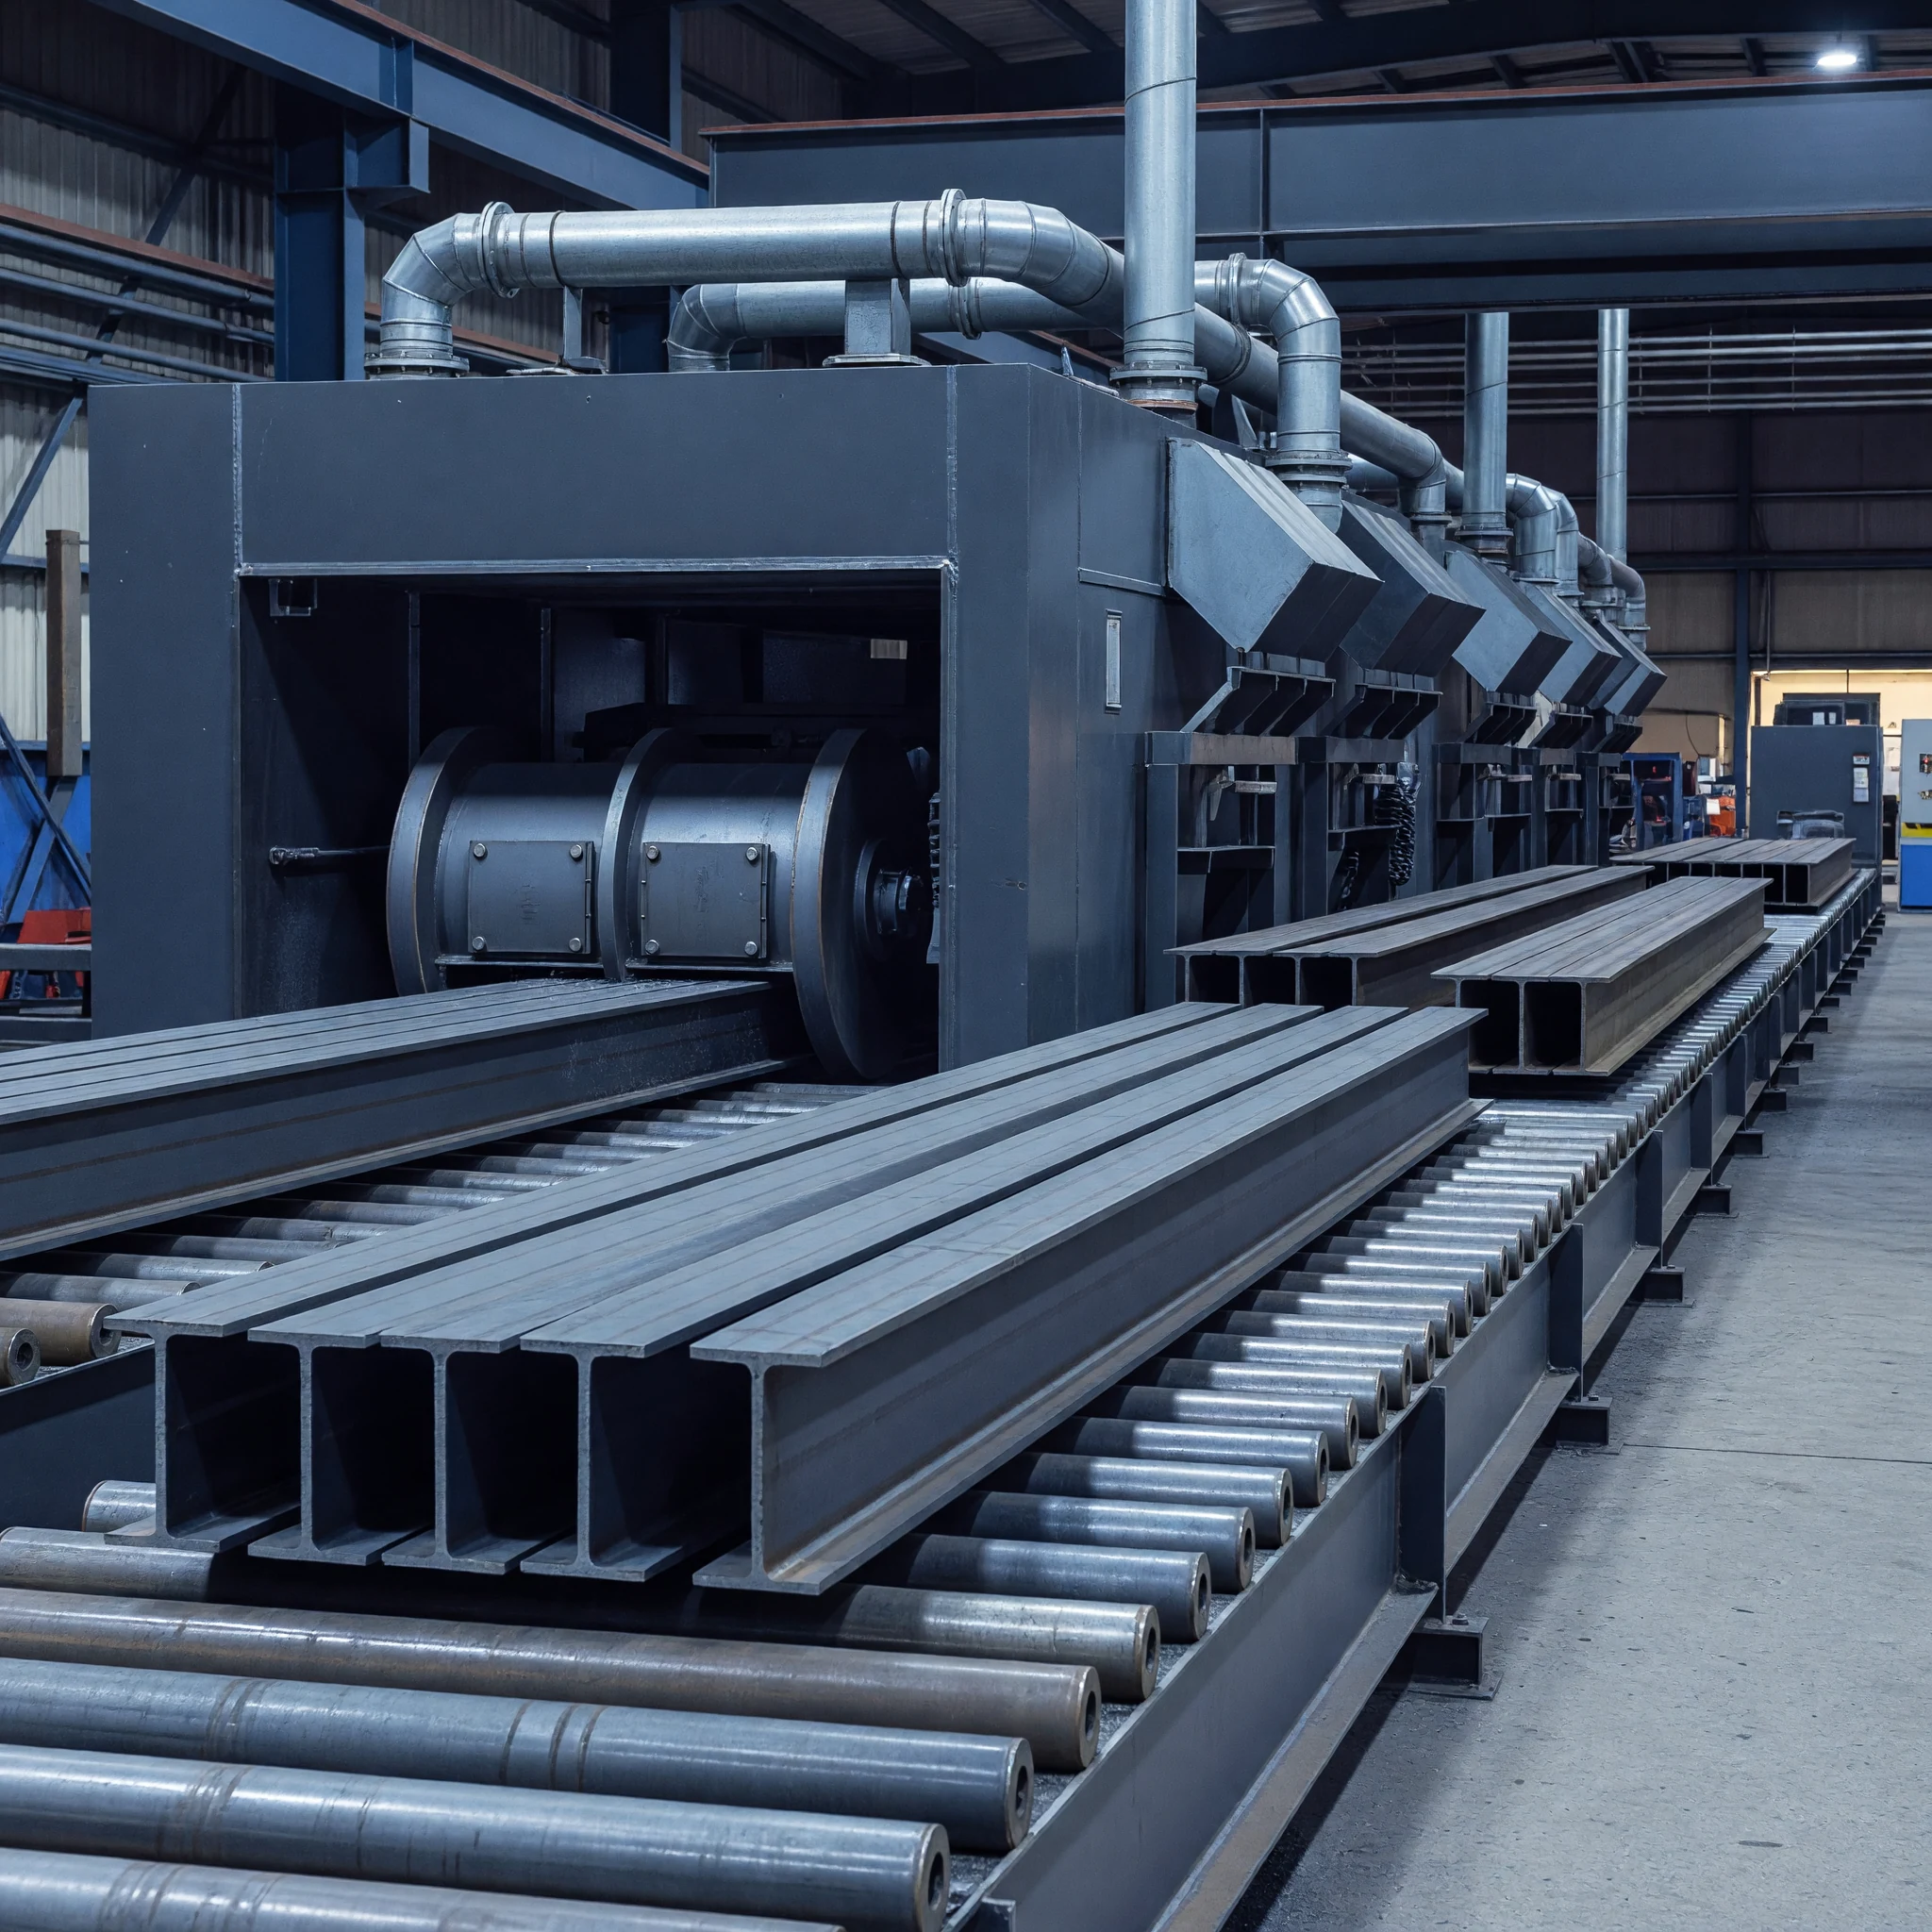
Las curvadoras de perfiles y tubos de acero permiten fabricar componentes con radios específicos para estructuras, barandas, soportes, mobiliario e instalaciones industriales.
Durante el proceso pueden aparecer ovalización, arrugas o variaciones de espesor si la geometría, el radio y las herramientas no son compatibles con las características del material.
Por eso, el proceso debe definirse considerando el tipo de sección, espesor, radio requerido y condiciones de sujeción. La precisión del curvado también influye en las operaciones posteriores de soldadura y montaje.
Prensas excéntricas e hidráulicas
Las prensas excéntricas industriales utilizan un mecanismo mecánico para generar el movimiento del carro y suelen emplearse en operaciones repetitivas compatibles con sus herramientas y capacidad de trabajo.
Las prensas hidráulicas para embutido y estampado generan fuerza mediante presión hidráulica y permiten controlar el comportamiento del proceso durante la carrera.
Para seleccionar una prensa deben analizarse fuerza requerida, dimensiones de la matriz, carrera, velocidad, material y geometría de la pieza. En operaciones de embutido también importan la lubricación, el diseño de las herramientas y la sujeción de la chapa, ya que influyen en la aparición de arrugas, roturas o adelgazamiento excesivo.
Cómo seleccionar maquinaria para una maestranza
Antes de invertir, es recomendable identificar las piezas que se fabrican con mayor frecuencia, los materiales utilizados, los espesores habituales y las operaciones que generan más esperas o reprocesos.
La evaluación debe contemplar capacidad mecánica, dimensiones útiles, automatización, tiempos de preparación, seguridad, instalación, capacitación y disponibilidad de repuestos.
También conviene distinguir entre la capacidad máxima que podría necesitarse excepcionalmente y la capacidad que realmente se utilizará durante la producción habitual. Sobredimensionar una máquina puede dificultar la recuperación de la inversión, mientras que una capacidad insuficiente puede convertirse en una limitación permanente.
Integración de procesos y productividad
Una maestranza puede disponer de máquinas rápidas y aun así mantener una productividad limitada si las operaciones no están coordinadas.
Por ejemplo, una guillotina de alta capacidad no elimina las esperas si las planchas tardan en llegar a la plegadora. Del mismo modo, una punzonadora CNC puede perder eficiencia si los programas y herramientas no están preparados antes de iniciar el trabajo.
La planificación de la producción, la disponibilidad de herramientas y el orden de las operaciones son tan importantes como la capacidad nominal de cada máquina.
Aceromac ofrece maquinaria para conformación y cizallado, junto con asesoría técnica, puesta en marcha y soporte posventa.
Conoce la maquinaria de conformación y cizallado de Aceromac.