Corte por chorro de agua industrial: funcionamiento, materiales, precisión y criterios de selección
Conoce cómo funciona el corte Waterjet, qué materiales permite procesar, sus ventajas, limitaciones y los factores técnicos que determinan su precisión y costo.
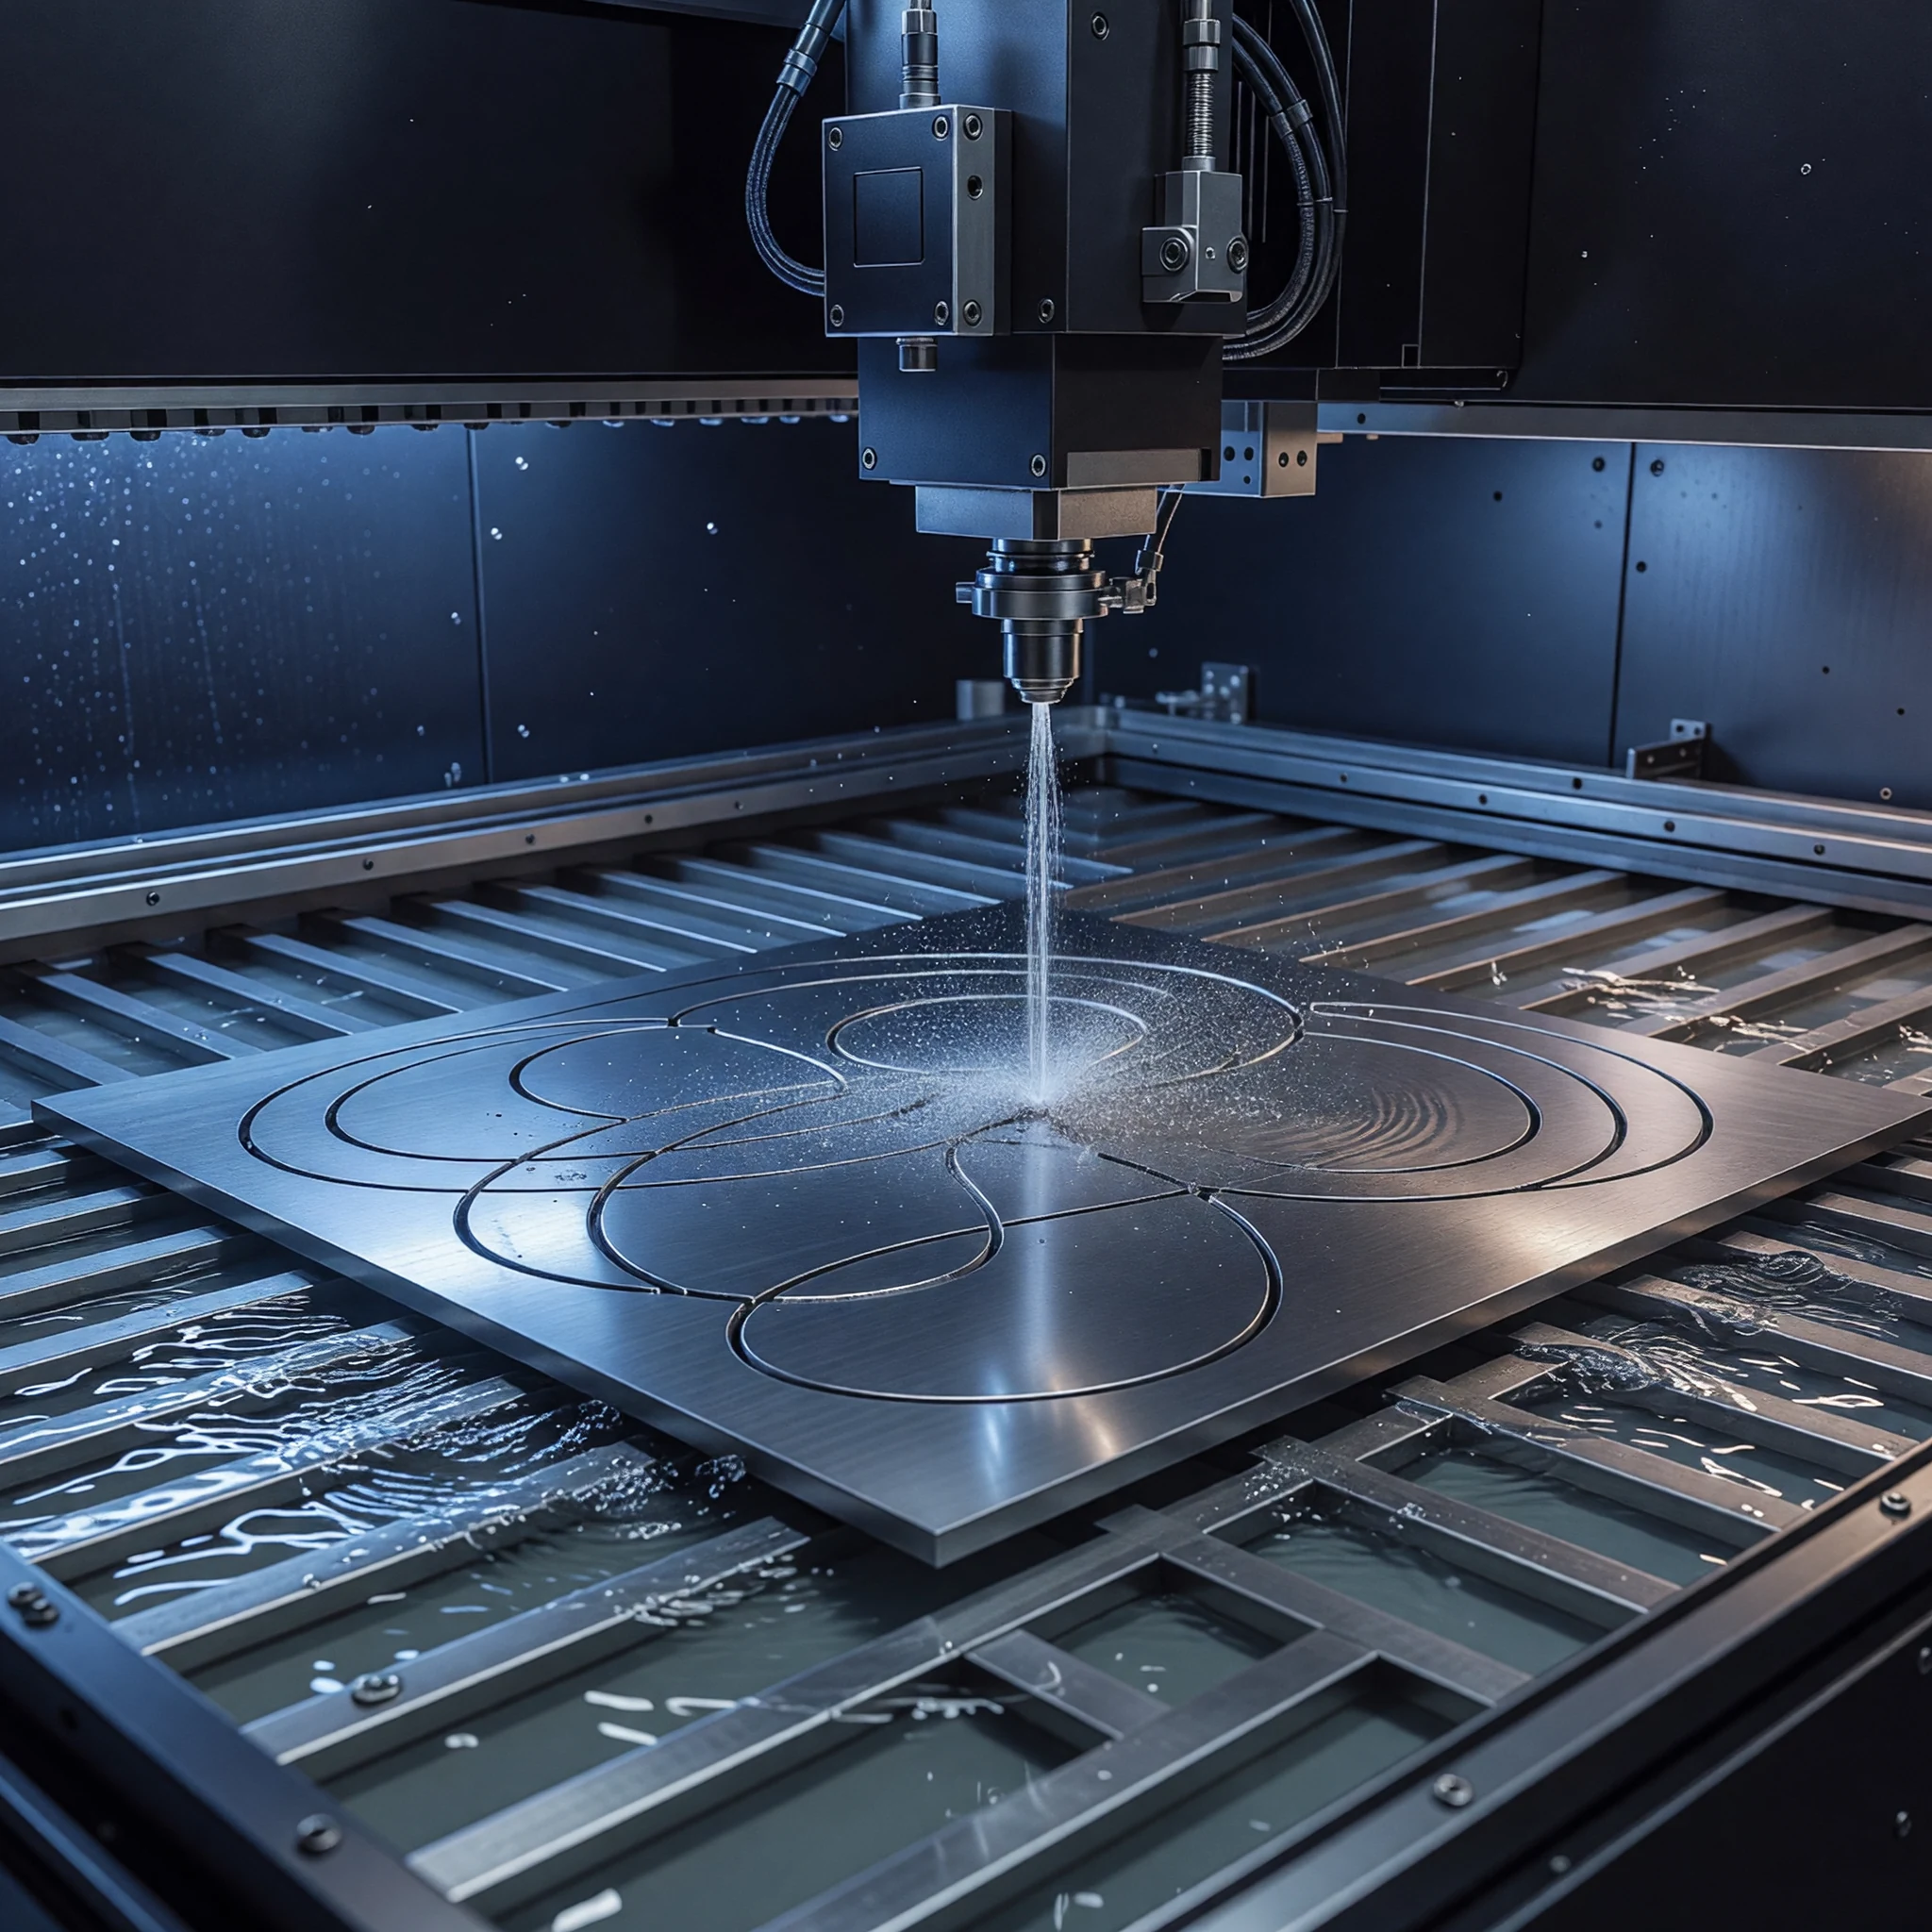
El corte por chorro de agua industrial, conocido como Waterjet, permite separar materiales mediante un flujo de agua a muy alta presión. Según la aplicación, el sistema puede trabajar solo con agua o incorporar partículas abrasivas para aumentar su capacidad de corte.
Una característica relevante de esta tecnología es que utiliza un proceso de corte en frío. A diferencia del láser, el plasma y el oxicorte, no emplea el calor como mecanismo principal para separar el material, lo que permite evitar una zona térmicamente afectada por el propio corte.
Esto puede resultar importante cuando se necesita preservar las propiedades del material o trabajar con componentes sensibles a procesos térmicos. Sin embargo, la elección de Waterjet debe considerar material, espesor, geometría, tolerancias, volumen de producción y costo operacional.
Cómo funciona la tecnología Waterjet
Un sistema de corte por agua integra una bomba de alta presión, un circuito de conducción, un cabezal de corte, una mesa de trabajo y un control CNC.
La bomba presuriza el agua y la conduce hacia un orificio calibrado que genera el chorro. En los sistemas abrasivos, las partículas se incorporan al flujo mediante un conjunto de mezcla diseñado para ese propósito.
El cabezal sigue una trayectoria programada para producir el contorno de la pieza. La precisión obtenida depende de variables como el material, espesor, velocidad de avance, distancia entre boquilla y superficie, estado de los consumibles y estrategia de corte.
La trayectoria del chorro no se comporta exactamente como una herramienta rígida, por lo que pueden producirse desviaciones, conicidad o variaciones en esquinas y contornos. Los sistemas avanzados pueden compensar ciertos efectos mediante parámetros de programación y control.
Para conocer más sobre los componentes y el funcionamiento de esta tecnología, consulta la guía técnica de OMAX sobre el Waterjet.
Diferencias entre corte por agua pura y abrasivo
El corte por agua pura aprovecha la energía del flujo para procesar materiales relativamente blandos, como determinadas espumas, cauchos y otros productos compatibles.
El corte abrasivo por agua incorpora partículas abrasivas para trabajar materiales más duros, entre ellos aceros, aluminio, cobre, titanio y otros metales.
La selección depende de las propiedades del material, su espesor y la calidad de borde requerida. También conviene evaluar las características de la pieza, ya que algunos materiales con refuerzos, laminaciones o estructuras internas pueden requerir pruebas de viabilidad.
En vidrio y otros materiales frágiles, por ejemplo, la estrategia de perforación inicial puede ser determinante para evitar fisuras antes de comenzar el contorno.
Qué materiales puede cortar
El Waterjet abrasivo se utiliza para fabricar piezas de acero al carbono, acero inoxidable, aluminio, cobre, titanio, determinados materiales compuestos, vidrio, piedra y cerámicos compatibles.
Su versatilidad puede resultar atractiva para maestranzas que procesan materiales diferentes o fabrican geometrías complejas.
No obstante, la compatibilidad debe confirmarse para cada material y aplicación. La posibilidad de cortar una pieza no garantiza por sí sola que el proceso pueda cumplir las tolerancias y terminaciones exigidas.
Ventajas y limitaciones del corte en frío
En procesos térmicos, el calor puede modificar localmente las propiedades del material cerca del borde. La magnitud del efecto depende de la tecnología, energía suministrada, velocidad y espesor.
El Waterjet evita esa zona afectada térmicamente por el corte, lo que puede reducir ciertos problemas relacionados con deformaciones, cambios metalúrgicos o necesidad de mecanizado posterior.
Sin embargo, el proceso tiene sus propias limitaciones. El consumo de abrasivo y los costos de componentes sometidos a alta presión pueden ser relevantes, mientras que la velocidad suele disminuir al aumentar el espesor o exigir una mayor calidad de borde.
La precisión final también depende del control del chorro, la estrategia de corte y el estado de los consumibles. Por eso, cuando una pieza requiere tolerancias estrictas, conviene validar el proceso con pruebas sobre el material real.
Waterjet frente al láser, plasma y oxicorte
Cada tecnología responde a necesidades productivas diferentes.
El láser de fibra puede ser competitivo cuando se requiere precisión y productividad en chapas compatibles con la capacidad del equipo. Su desempeño depende de la potencia, material, espesor y configuración.
El plasma CNC permite cortar metales conductores y puede ser una alternativa productiva en numerosas aplicaciones industriales, especialmente cuando se necesita trabajar materiales y espesores en los que su relación entre velocidad y costo resulta favorable.
El oxicorte se utiliza principalmente en determinadas aplicaciones con acero al carbono y espesores importantes, donde las características térmicas del proceso son compatibles con los requisitos de la pieza.
El Waterjet destaca cuando es importante evitar el aporte térmico, trabajar una variedad amplia de materiales o producir geometrías especiales.
No existe una tecnología universalmente superior. La comparación debe realizarse con la misma pieza, material, espesor, cantidad y criterios de aceptación, considerando también los costos posteriores de terminación.
Cómo calcular el costo real de corte
El costo de una pieza no depende únicamente de la velocidad de desplazamiento del cabezal. También intervienen la longitud del contorno, las perforaciones iniciales, los cambios de dirección, la programación, el espesor y la calidad solicitada.
En sistemas abrasivos, el consumo de material abrasivo es una variable importante. También deben considerarse la energía, las boquillas, los componentes de alta presión, el mantenimiento y el tiempo de preparación.
El aprovechamiento de la plancha y la disposición de las piezas influyen en el costo por unidad. Un patrón de corte bien organizado puede disminuir el desperdicio de material, mientras que una geometría compleja puede exigir menor velocidad o mayores tiempos de procesamiento.
Por ello, las cotizaciones entre tecnologías deben compararse bajo condiciones equivalentes.
Mantenimiento y operación del sistema
El mantenimiento debe ajustarse a las indicaciones del fabricante y contemplar el desgaste de componentes sometidos a presión, la calidad del agua y el estado del circuito.
Entre los aspectos que deben controlarse se encuentran la bomba, los filtros, el orificio, el conjunto de boquilla, el tubo de mezcla cuando corresponde, las conexiones y los sistemas CNC.
Las intervenciones en componentes de alta presión deben realizarse con el equipo aislado y siguiendo procedimientos técnicos apropiados. Nunca deben manipularse conexiones presurizadas.
También es necesario gestionar el agua residual y el abrasivo usado de acuerdo con los materiales procesados y las exigencias de la instalación.
¿Cuándo conviene incorporar Waterjet a una maestranza?
El corte por agua puede ampliar la capacidad productiva cuando existe demanda por materiales sensibles al calor, geometrías complejas o piezas que requieren conservar sus características metalúrgicas cerca del borde.
También puede complementar una línea existente de láser y plasma en lugar de sustituirla.
Antes de invertir conviene analizar los materiales y espesores habituales, los trabajos que actualmente se externalizan, el volumen esperado, los costos de operación y la disponibilidad de personal y mantenimiento.
Aceromac ofrece equipos de corte por chorro de agua dentro de su propuesta de maquinaria metalmecánica, junto con soluciones de corte láser, plasma, oxicorte y soldadura.
Revisa la categoría de corte y soldadura de Aceromac.